
Uitslagparameters in het bestand unfold_corner_ratios.inp definiëren
Met de parameters voor uitslaan in het bestand unfold_corner_ratios.inp definieert u de locatie van de neutrale as wanneer een profiel wordt uitgeslagen. De neutrale as is een lijn die loopt langs de lengte van een profiel waar de spanning gelijk is aan nul. Tekla Structures gebruikt deze parameters om NC-bestanden te maken en om uitslagprofielen weer te geven in onderdeeltekeningen.
Als onderdelen correct kunnen worden uitgeslagen, zorgt dat ervoor dat onderdeeltekeningen en NC-gegevens de juiste aangepaste lengtes hebben om ze uit te slaan tot platte vormen. Wanneer het onderdeel zijn definitieve vorm krijgt, brengt dit de correcte totale lengte tot stand. De aangepaste lengte wordt onder meer bepaald door de dikte van het materiaal, het profieltype, de radius van buigingen.
Opmerkingen en beperkingen
-
Controleer op onderdelen zonder gewicht met lijsten of filters. Die onderdelen kunnen niet uitgeslagen worden.
-
Controleer sessielogboeken van problematische solids als die onderdelen niet kunnen worden uitgeslagen. U kunt ook extensies voor detectie van solid errors gebruiken, die beschikbaar zijn in Tekla Warehouse, zoals de Solid error detector.
-
De instellingen in het bestand unfold_corner_ratios.inp hebben geen effect in de volgende gevallen:
-
Als de variabele XS_USE_OLD_POLYBEAM_LENGTH_CALCULATION is ingesteld op
TRUE. -
Als de variabele XS_CALCULATE_POLYBEAM_LENGTH_ALONG_REFERENCE_LINE is ingesteld op
TRUE. Dit is alleen van toepassing op polyprofielen met rechte doorsneden.
-
Uitslagparameters wijzigen
Uitslagparameters
Hieronder ziet u een voorbeeld van het bestand unfold_corner_ratios.inp:
# Example unfolding corner ratio configuration file
# Lines beginning with '#' are comments
#
#
# [type = 1] [profile] [material] [rotation min] [rotation max] [flag: 1 = sharp, 2 = curved] [angle/radius min] [angle/radius max] [ratio]
#
1 HE* S235JR -180 180 1 0 90 .7
1 HE* S235JR -180 180 2 0 1000 .7
#
# PLATE
#
# [type = 2] [profile] [material] [thickness min] [thickness max] [flag: 1 = sharp, 2 = curved] [angle/radius min] [angle/radius max] [ratio]
#
2 PL* S235JR 0 200 1 -180 180 .6
2 PL* S235JR 0 200 2 0 1000 .6
Hieronder vindt u een lijst van de uitslagparameters in het bestand unfold_corner_ratios.inp en de beschrijvingen van de parameters. Voorbeelden in de tabel zijn afkomstig uit de volgende definitie:
1 HE300A S235JR 0 180 2 0 1000 .7
|
Parameter |
In dit voorbeeld |
Beschrijving |
|---|---|---|
|
Type |
|
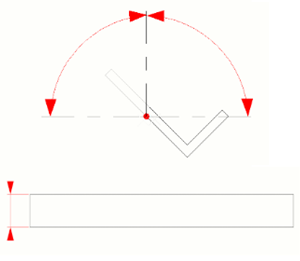
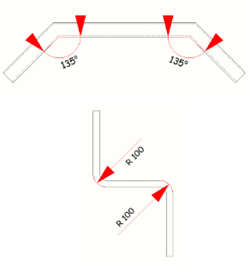
Deze parameter specificeert het onderdeeltype. Door het type te selecteren, kunt u verschillende regels voor verschillende profielen definiëren. Om te bepalen hoe onderdelen worden uitgeslagen op basis van de rotatie en de hoek (spreiding) van de buiging, gebruikt u type Om te bepalen hoe onderdelen worden uitgeslagen op basis van dikte (of de breedte bij profielen) en de radius van de buigingen, gebruikt u type Het type Zie de voorbeelden na de tabel. |
|
Profiel |
|
Deze parameter specificeert de profielnaam. In de profielnaam kunt u ook jokertekens (*) gebruiken, bijvoorbeeld |
|
Materiaal |
|
Deze parameter specificeert de materiaalnaam. In de materiaalnaam kunt u ook jokertekens (*) gebruiken, bijvoorbeeld |
|
rotatie min Dikte min |
|
Voor polyprofielen specificeert deze parameter de minimale hoek wanneer het profiel wordt geroteerd rond zijn lengteas. Voor platen specificeert deze parameter de minimale dikte van de plaat.
|
|
Rotatie max Dikte max |
|
Voor polyprofielen specificeert deze parameter de maximale hoek wanneer het profiel wordt geroteerd rond zijn lengteas. Voor platen specificeert deze parameter de maximale dikte van de plaat. |
|
Vlag |
|
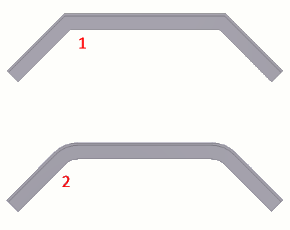
Deze parameter geeft aan of het onderdeel scherpe knikken of gebogen bochten heeft. Deze parameter bepaalt welke onderdelen worden beïnvloed door de parameters Hoek min/Radius min en Hoek max/Radius max. Waarde Waarde
|
|
Hoek min Radius min |
|
Deze parameter specificeert de minimale hoek voor scherpe knikken. Deze parameter specificeert de minimale radius voor gebogen bochten.
|
|
Hoek max Radius max |
|
Deze parameter specificeert de maximale hoek voor scherpe knikken. Deze parameter specificeert de maximale radius van gebogen bochten. De maximale radius wordt gemeten op het vlak dat door de ratio wordt gedefinieerd, zodat het niet afhankelijk is van hoe het onderdeel wordt gemaakt (waarbij de referentie-as zich bevindt). |
|
Ratio |
|
Deze parameter specificeert hoe het polyprofiel wordt uitgeslagen, wat op zijn beurt bepaalt wat de lengte wordt. Specifiek bepaalt het op welke diepte (loodrecht op het buig-/rotatievlak) Tekla Structures de ligger uitslaat. Ratio = (1 - de relatieve locatie van de neutrale as). Opties: 1 = buitenzijde van onderdeel: het polyprofiel wordt uitgeslagen langs het buitenoppervlak 0 = binnenzijde van onderdeel: het polyprofiel wordt uitgeslagen langs het binnenoppervlak (Hoogte = 0) 0.5 = middellijn van onderdeel: het polyprofiel wordt uitgeslagen langs de hartlijn. Standaard is de ratio 0,5 voor lengteberekening en 0,0 voor buigradiusberekening. Tekla Structures past de uitslagratio toe als de profieleigenschappen liggen binnen het bereik van de minimale en de maximale waarde. Zie de voorbeelden hieronder. |
Voorbeelden van verschillende parameterinstellingen
Type = 1
Type = 2
Ratio = 0,5
Het onderdeel wordt uitgeslagen langs de hartlijn.
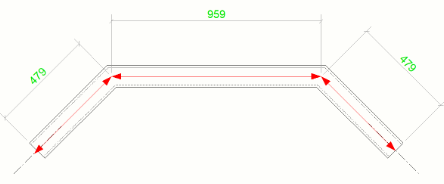
Ratio = 0
Het onderdeel wordt uitgeslagen langs de binnenrand.

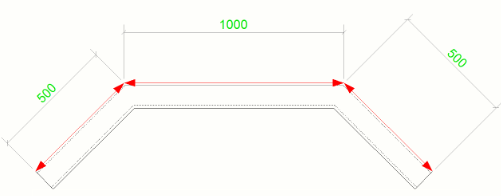
Ratio = 1
Het onderdeel wordt uitgeslagen langs de buitenrand.
Voorbeelden van typische definities in unfold_corner_ratios.inp
-
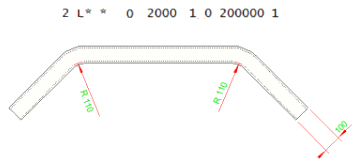
Om alle onderdelen uit te slaan langs de buitenrand op basis van de breedte van het onderdeel en de radius van de hoeken, kunt u de definities in unfold_corner_ratios.inp vereenvoudigen door de volgende regels toe te voegen:
2 * * 0 2000 1 0 200000 12 * * 0 2000 2 0 200000 1Ongeacht het profieltype en materiaal worden alle profielen uitgeslagen langs de buitenrand.

-
Om alle onderdelen uit te slaan langs het binnenvlak op basis van de breedte van het onderdeel en de radius van de hoeken, kunt u de definities in unfold_corner_ratios.inp vereenvoudigen door de volgende regels toe te voegen:
2 * * 0 2000 1 0 200000 02 * * 0 2000 2 0 200000 0Ongeacht het profieltype en materiaal worden alle profielen uitgeslagen langs de binnenrand:
-
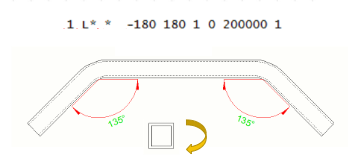
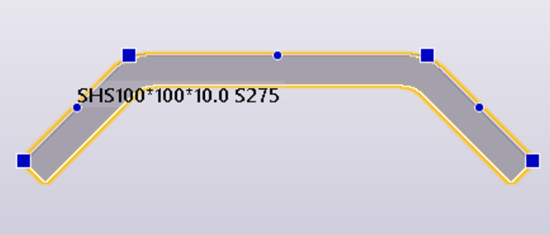
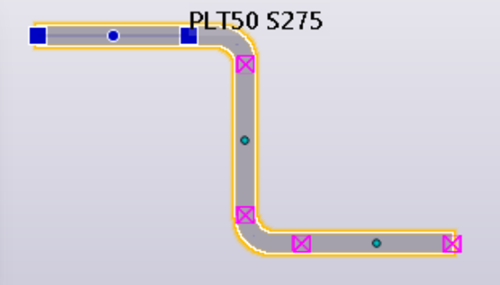
Om de SHS- en PLT-profielen uit te slaan langs hun buitenzijde (langste vlakken), voegt u de volgende regels toe in unfold_corner_ratios.inp:
1 SHS* S* -180 180 1 0 200000 11 SHS* S* -180 180 2 0 200000 12 P* S* 0 200 2 0 200000 12 P* S* 0 200 1 0 200000 1 -
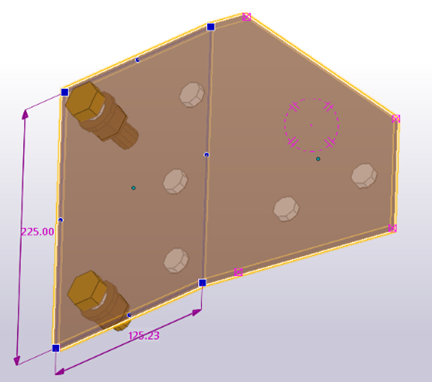
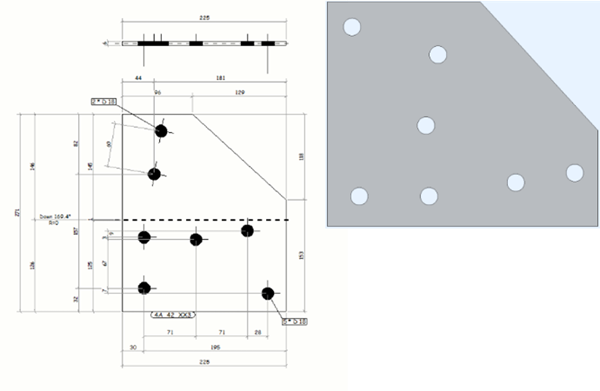
Om deze PLT (gemaakt met twee platen en verbonden met het commando Gezette plaat) uit te slaan langs de buitenzijde, voegt u de volgende regels toe in unfold_corner_ratios.inp:
2 P* * 0 500 1 0 200000 12 P* * 0 500 2 0 200000 1Platen worden uitgeslagen langs het buitenvlak, inclusief CNC-gegevens.
-
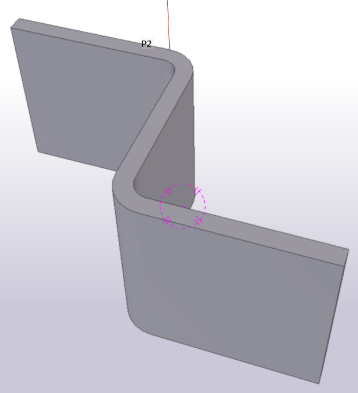
Voorbeelden van hoe een plaat op verschillende manieren kan worden uitgeslagen:
-
Om de plaat uit te slaan langs de buitenzijden (langste zijden), voegt u de volgende regels toe in unfold_corner_ratios.inp:
#2 P* * 0 200 1 0 20000 12 P* * 0 200 2 0 20000 1#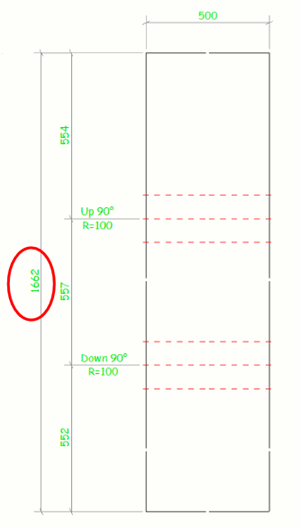
-
Om de plaat uit te slaan langs de binnenste (kortste) zijden, voegt u de volgende regels toe in unfold_corner_ratios.inp:
#2 P* * 0 200 1 0 20000 02 P* * 0 200 2 0 20000 0#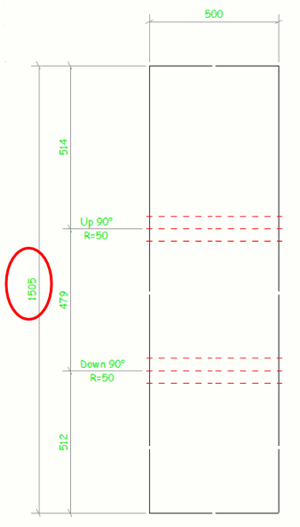
-
Om de plaat uit te slaan langs de hartlijn, voegt u de volgende regels toe in unfold_corner_ratios.inp:
#2 P* * 0 200 1 0 20000 .52 P* * 0 200 2 0 20000 .5#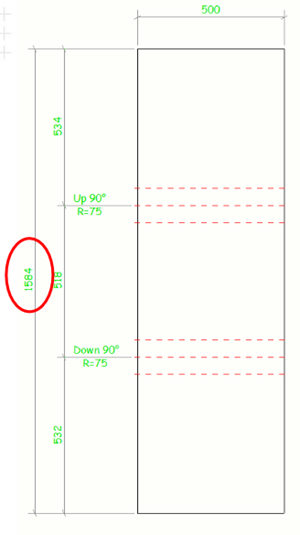
-