
Rundstütze und Trägerplattenzone (21)
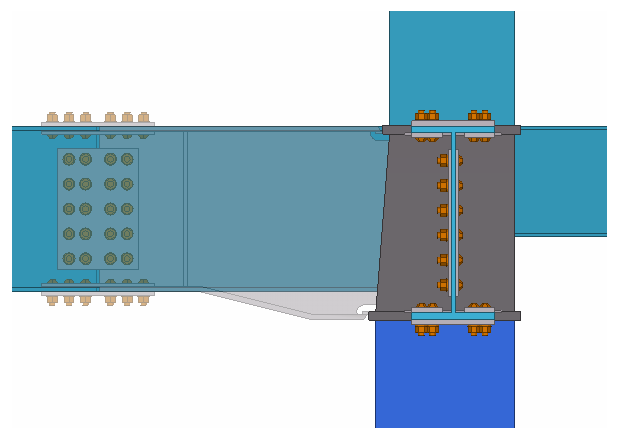
DieRundstütze und Trägerplattenzone (21 ) verbindet einen Träger mit einer Stütze mitels einer Membran, die auf Höhe der Trägerflansche durch die Stütze geht. Sie können Rundstütze und Trägerplattenzone (21) sowohl für quadratische als auch für runde Stahlstützen verwenden. H-Profilträger werden als Nebenteile verwendet. Die Träger des Nebenteils können entweder horizontal oder schräg sein.
Erzeugte Objekte
-
Schott (durchdringend, innen)
-
Auflager
-
Kragarm
-
Schweißnähte
Verwendung
| Situation | Beschreibung |
|---|---|
|
|
Über Auflagerkonsolen und Kragarmen mit einer Stütze verbundene Träger. |

Auswahlreihenfolge
-
Wählen Sie den Hauptteil (untere Stütze).
-
Wählen Sie die Nebenteile aus (maximal 4 Träger).
-
Wählen Sie bei Bedarf die obere Stütze als fünftes Nebenteil aus.
-
Zum Erstellen der Verbindung drücken Sie die mittlere Maustaste.
Teilerkennung

| Beschreibung | |
|---|---|
|
1 |
Schott |
|
2 |
Kurze Stütze Kurze Stützen werden zwischen durchdringenden Schotten erstellt. |
|
3 |
Laschenstoß Typ 3 (150) Verbindung |
Registerkarte Designabmessungen
Auf der Registerkarte Designabmessungen können Sie Typ und Länge der Auflagerkonsole sowie die Höhe der Voute definieren.
Auflagerkonsole und Voute
| Option | Beschreibung | Standard |
|---|---|---|
|
Auflagertyp |
Hier wählen Sie den Typ der Auflagerkonsole.
|
Auflagerkonsole |
|
Länge der Auflagerkonsole |
Beim Auflagerkonsolentyp Auflagerkonsole wählen Sie aus, ob sich die Länge der Auflagerkonsole auf dem Referenzpunkt (L2) (das ist die Standardeinstellung) oder dem Mittelpunkt (L1) beziehen soll. Die Länge bezieht sich auf die untere Stütze.
|
1000 mm |
|
Voute |
Hier wählen Sie aus, ob die Höhe der Voute automatisch bestimmt werden soll. Diese Option kommt beim Auflagerkonsolentyp Auflagerkonsole zum Einsatz. |
Keine |
|
Höhe der Voute |
Hiermit definieren Sie die Voutenhöhe, wenn es sich beim Auflagerkonsolentyp nicht um einen Kragarm handelt und die Voute auf Festeingestellt ist. |
Gerade Auflagerkonsole in Trägergröße |

Registerkarte Fertigungsabmessungen
Auf der Registerkarte Fertigungsabmessungen können Sie die Abmessungen des Schotts definieren.
Abmessungen

| Beschreibung | Standard | |
|---|---|---|
|
1 |
Spalt zwischen Stütze und Schott |
0 mm |
|
2 |
Maximale Schottdicke |
40 mm |
|
3 |
Äußere zusätzliche Schottdicke |
0 mm |
|
5 |
Zusätzliche Schottblechdicke |
0mm |
Abmessungen des Schottblechs

| Beschreibung | Standard | |
|---|---|---|
|
1 |
Eckschnittform der Schottblechecke |
Schottblech: Konkaver Kreis Durchdringendes Schott: Kein Eckschnitt |
|
2 |
Abmessung der Eckfase |
|
|
3 |
Eckabschrägung für den zusätzlichen Bogen |
|
|
4 |
Spalt zwischen der Schottblech und der Innenfläche der Stütze |
0 mm |
|
5 |
Abstand der vier Löcher an den Ecken des Schottblechs Diese Option wird verwendet, wenn der in 6 definierte Ecklochdurchmesser > 0 mm ist. |
100 mm |
|
6 |
Durchmesser des an der Ecke durch das Schott verlaufenden Lochs Es gibt vier Ecklöcher. Sie können den Durchmesser definieren, wenn es sich bei der Stütze um ein quadratisches Stahlrohr handelt. |
0 mm |
|
7 |
Durchmesser des mittig durch das Schott verlaufenden Lochs |
30 mm |
Abmessungen des durchdringenden Schotts

| Beschreibung | Beschreibung | |
|---|---|---|
|
1 |
Eckschnittform des durchdringenden Schotts |
Schottblech: Konkaver Kreis Durchdringendes Schott: Kein Eckschnitt |
|
2 |
Abmessung der Eckfase Sie können die Abmessung definieren, wenn die Fasenform auf etwas anderes als Nein eingestellt ist. |
0 mm |
|
3 |
Abmessungen des Schottvorsprungs |
25 mm |
|
4 |
Abstand der vier an der durch das Schott verlaufenden Löcher Diese Option wird verwendet, wenn der in 5 definierte Ecklochdurchmesser > 0 mm ist. |
100 mm |
|
5 |
Durchmesser des an der Ecke durch das Schott verlaufenden Lochs Es gibt vier Ecklöcher. Sie können den Durchmesser definieren, wenn es sich bei der Stütze um ein quadratisches Stahlrohr handelt. |
|
|
6 |
Durchmesser des mittig durch das Schott verlaufenden Lochs |
30 mm |
|
7 |
Beim oberen Blech handelt es sich um ein durchdringendes Schott. Ist keine Stütze darüber, wird es als Kopfplatte bezeichnet. |
Schweißzugangslöcher
Für Bleche können die Schweißzugangslöcher definiert werden.

Lichte Maße

| Beschreibung | Standardmäßig | |
|---|---|---|
|
1 |
Spalt zwischen den Schottblechen |
100 mm |
|
2 |
Abstand zwischen durchdringendem Schott und Schottblechen |
100 mm |
|
3 |
Spalt zwischen den durchdringenden Schotten |
150 mm |
Registerkarte Panelteile
Auf der Registerkarte Panelteile können Sie die Eigenschaften des Teils definieren.
Teile
| Option | Beschreibung |
|---|---|
|
Konische Bleche |
Dicke der vier konischen Bleche zum Erstellen der kurzen Stütze. Bei den konischen und geraden kurzen Stützentypen Schweißträger können Sie die Dicke definieren. |
|
Gerade Platten |
Die Dicke der vier geraden Platten, die die kurze Stütze bilden. Bei den konischen und geraden kurzen Stützentypen Schweißträger können Sie die Dicke definieren. |
|
Kegelförmiges Profil |
Wählen Sie das Profil aus dem Profilkatalog aus. Der Name des Kurzstützenprofils kann verwendet werden, wenn der Typ der konischen und geraden Kurzstütze Gewalzt ist. |
|
Gerades Profil |
Wählen Sie das Profil aus dem Profilkatalog aus. Der Name des Kurzstützenprofils kann verwendet werden, wenn der Typ der konischen und geraden Kurzstütze Gewalzt ist. |
|
Option |
Beschreibung |
Standard |
|---|---|---|
|
Pos. Nr. |
Präfix und Startnummer für die Teilepositionsnummer. Einige Komponenten verfügen über eine zweite Feldreihe, in der Sie die Positionsnummer des Montageteils eingeben können. |
Die Standard-Teil-Startnummer wird in den Komponenten-Einstellungen unter festgelegt. |
|
Material |
Material. |
Das Standardmaterial wird im Feld Material der Teile in den Komponenten-Einstellungen unter festgelegt. |
|
Name |
Name, der in Zeichnungen und Listen angezeigt wird. |
|
|
Ausführung |
Gibt an, wie die Teiloberfläche behandelt wurde. |
Rotation von gewalztem Stahl
Der gewalzte Stahl wird in der Mittelachse des Hauptteils platziert. Wenn Sie ein gewalztes, konisches Profil verwenden, kann die Verjüngung exzentrisch sein. Sie müssen dann die Drehung ändern, indem Sie die Option Kegelprofilausrichtung verwenden.
| Option | Beschreibung | Standard |
|---|---|---|
|
Schalttafelgröße aufwärts |
Erhöhte Plattendicke |
0 Erhöhung |
|
Kegelförmige Platte |
Wählen Sie aus, ob das Blech konisch erstellt werden soll. Sie können einen zusätzlichen Drehwinkel zum Drehwinkel des Hauptteils definieren. |
Auto |
|
Verjüngungstyp |
Wählen Sie den Verjüngungstyp. |
Montiert |
|
Verjüngendes Profil Ausrichtung |
Wählen Sie die Drehrichtung des verjüngenden Profils. Die Drehung folgt dem globalen Koordinatensystem. Wenn es sich beim Verjüngungstyp der kurzen Stütze um Montiert handelt, können Sie diese Einstellung verwenden, um die bevorzugte Richtung von Blechen zu ändern |
Vorn |
|
Gerader kurzer Stützentyp |
Wählen Sie den Typ der kurzen Stütze. |
Gewalzt |

Vergrößerung der Schottdicke
| Option | Normale Blechgröße aufwärts | Blechgröße aufwärts | Vergrößerung wegen der Stütze |
|---|---|---|---|
|
Durchdringendes Schott Schottblech |
Die Standardwerte lauten:
|
Zur Vergrößerung eines Blechs stellen Sie die Vergrößerung ein. Bei jedem Blech können zwei Werte für die Vergrößerung definiert werden: einen für dünne und einen für dicke Bleche. Zum Beispiel
Wenn die erforderliche Blechdicke 34 mm beträgt, werden 2 Aufmaße angewendet und das Ergebnis ist 45 mm. Wenn die erforderliche Blechdicke 44 mm beträgt, wird 1 Größe höher angesetzt und das Ergebnis ist 50 mm. |
Erhöhte Blechgröße Die Standardwerte lauten:
|
Die folgende Tabelle zeigt ein Beispiel für das Berechnungsergebnis.
| Normale Größe aufwärts = 2 | Spezifizierte Blechdicke | Blechgröße aufwärts = 1 |
|---|---|---|
|
|
|
Schweißnähte
| Option | Beschreibung |
|---|---|
|
Schweißnahtvorbereitung |
Wählen Sie aus, ob Sie Schweißschnitte erstellen möchten. Die Standardeinstellung ist Nein. |
|
Voreinstellung Schweißnahtvorbereitung |
Wählen Sie, ob Sie voreingestellte Schweißeinstellungen verwenden möchten. |
Benutzerdefinierte Komponente zur Stütze
Sie können benutzerdefinierte Komponenten für Schweißnähte, Schweißzuschnitte und Schweißschutzleisten verwenden.
| Option | Beschreibung |
|---|---|
|
Komponente |
Namen der benutzerdefinierten Komponente Sie können benutzerdefinierte Komponenten vom Typ Naht oder Verbindung verwenden. |
|
Parameter |
Name der Eigenschaftsdatei, die für die benutzerdefinierte Komponente verwendet werden soll. Der Name kann nur definiert werden, wenn eine benutzerdefinierte Komponente spezifiziert wurde. |
Registerkarte Schott
Auf der Registerkarte Schott können Sie Material, Dicke, Versatz und Typ des Schotts definieren.
Schott

| Beschreibung | |
|---|---|
|
1 |
Blechdicke |
|
2 |
Versatz von der automatisch ermittelten Schottposition |
|
3 |
Schotttyp |
Schottdicke
Wenden Sie den höchsten Wert der folgenden Optionen an:
-
Die Dicke wird anhand der dicksten Platte unter den Trägerflanschen bestimmt, die sich auf der gleichen Höhe befinden.
-
Die Dicke wird durch den dicksten Wert des Trägerflansches + die zusätzlichen Dicken bestimmt, die auf der Registerkarte Fertigungsabmessungen definiert sind.
-
Die Dicke wird anhand der erforderlichen Schottdicke berechnet, bei der Dicke und Höhe der einzelnen Trägerflansche berücksichtigt wird.

Schottversatz
Der Schottversatz richtet sich nach der automatisch ermittelten Schotthöhe. Der Versatz-Wert ist der Abstand zur Referenzhöhe. Der Versatz kommt zur Feinabstimmung der Höhe des automatisch ermittelten Schotts zum Einsatz. Geben Sie einen positiven Wert für den Versatz nach oben und einen negativen Wert für den Versatz nach unten ein.
Schotttyp
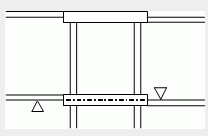
Die Schotthöhe wird automatisch durch die Höhe der auftreffenden Trägerflansche ermittelt.
| Beispiel | Beschreibung |
|---|---|
|
|
Die Abbildung zeigt als Beispiel die am häufigsten verwendete Schottanordnung. Bei den obersten und untersten Schotten handelt es sich um durchdringende Schotte. Alle andere Schotte sind Schottbleche. |
|
|
Auch wenn zwei oder mehr Flansche auf leicht unterschiedlichen Ebenen liegen, wird ein Schott erstellt, wenn der Abstand kleiner ist als der auf der Registerkarte Fertigungsabmessungen eingestellte minimale Schottabstand. |

Registerkarte Kragarm
Auf der Registerkarte Kragarm können Sie die verwendeten benutzerdefinierten Komponenten definieren.
Benutzerdefinierte Komponenten
Sie können definieren, dass eine benutzerdefinierte Komponente für den oberen Flansch, den unteren Flansch und den Steg verwendet wird.
|
Komponente |
Namen der benutzerdefinierten Komponente Sie können benutzerdefinierte Komponenten vom Typ Naht oder Verbindung verwenden. |
|
Parameter |
Name der Eigenschaftsdatei, die für die benutzerdefinierte Komponente verwendet werden soll. Der Name kann nur definiert werden, wenn eine benutzerdefinierte Komponente spezifiziert wurde. |
Benutzerdefinierte Komponenten (oberer Flansch, unterer Flansch)
Sie können benutzerdefinierte Komponenten für Schweißnähte, Schweißzuschnitte und Schweißschutzleisten verwenden.
Die folgenden Bilder zeigen Beispiele für benutzerdefinierte Komponenten, die an Trägerflanschen angebracht wurden.


Benutzerdefinierte Komponenten (Steg)
Sie können benutzerdefinierte Komponenten für Polygonschweißungen und Stegschnitte verwenden.
Der Träger ist der Hauptteil und die kurze Stütze ist der Nebenteil. Werden Stegschweißnähte durch eine durchdringende Schotte voneinander getrennt, bringen Sie an jeder Stegkante ein eigenes Bauteil an.
In der nachstehenden Abbildung ist als Beispiel eine Situation dargestellt, in der das durchdringende Schott unterbrochen und die Seite des Trägerstegs in zwei Teile geteilt ist.

Das Beispielbild unten zeigt das Koordinatensystem sowie den ersten und zweiten Punkt, die zur Definition einer benutzerdefinierten Komponente vom Typ Naht verwendet werden.

Registerkarte Auflagerkonsole
Auf der Registerkarte Auflagerkonsole können Sie die Eigenschaften der Auflagerkonsole definieren.
Eigenschaften
| Option | Beschreibung |
|---|---|
|
Parameter |
Name der Eigenschaftsdatei, die für den Laschenstoß Typ 3 (150) verwendet werden soll. Diese Definition kommt zum Einsatz, wenn auf der Registerkarte Designabmessungen für Konsolen Typ Kragarm ausgewählt sind. |
|
Profilname |
Wählen Sie das Profil aus dem Profilkatalog aus. Standardmäßig ist bei gewalzten Trägern der Wert Trägerprofil eingestellt. |
|
Größe auf |
Blechgröße erhöhen Wenn Sie ein Profil ausgewählt haben, wird der Wert der Profilgröße verwendet. |
|
Profil/Flansch |
Wählen Sie das Profil-/Flanschplattenmaterial. |
|
Web |
Wählen Sie das Material des Stegblechs. Diese Option kommt nicht zum Einsatz, wenn der Auflagerkonsolentyp Gewalzt ist. |
Registerkarte Allgemein
Klicken Sie auf den folgenden Link, um weitere Informationen zu erhalten:
Registerkarte Entwurf
Klicken Sie auf den folgenden Link, um weitere Informationen zu erhalten:
Registerkarte Berechnung
Klicken Sie auf den folgenden Link, um weitere Informationen zu erhalten:
Schweißnähte
Klicken Sie auf den folgenden Link, um weitere Informationen zu erhalten: